

Blog
Hogyan előzhetők meg a forgácsolás közben fellépő hibák?

A forgácsolás kulcsszerepet játszik a precíz alkatrészgyártásban, különösen olyan iparágakban, ahol a méret- és felületi pontosság kritikus. Azonban, mint minden gépi megmunkálási folyamatnál, itt is felléphetnek hibák, melyek rontják a minőséget, növelik a selejtek számát, és hosszabb távon komoly költségnövekedést is okozhatnak. Jó hír viszont, hogy a legtöbb hiba megelőzhető megfelelő odafigyeléssel és karbantartással. Nézzük meg, mik a leggyakoribb problémák, és hogyan kerülhetők el!
Leggyakoribb hibák forgácsolás közben
1. Szerszámkopás
A leggyakrabban előforduló hiba a szerszám fokozatos elhasználódása. A tompa vagy sérült szerszám nemcsak pontatlan munkát végez, de megnöveli a felületi érdességet, túlmelegedhet az anyag, és rontja a gyártás hatékonyságát.
2. Elégtelen hűtés
A nem megfelelő hűtőfolyadék-használat túlmelegedéshez, termikus deformációhoz, sőt akár anyagkárosodáshoz is vezethet. Ennek következménye lehet a selejtes alkatrész, vagy súlyosabb esetben a gép meghibásodása.
3. Rossz megfogás és rezgések
A nem stabil befogás miatt rezgések léphetnek fel, amelyek negatívan befolyásolják a felületi minőséget, és jelentősen csökkenthetik a szerszám élettartamát. Emellett balesetveszélyes is lehet.
4. Nem megfelelő forgácsolási paraméterek
A túl nagy előtolás, nem megfelelő fordulatszám vagy nem illeszkedő vágási sebesség mind-mind jelentősen befolyásolják a forgácsolás minőségét. A rossz paraméter beállítás nemcsak a szerszámot, hanem a munkadarabot is károsíthatja.
5. Anyaghibák
Repedések, zárványok vagy nem megfelelő keménység: az alapanyagban lévő hibák gyakran csak a megmunkálás során derülnek ki, de addigra már tönkre is tehetik a szerszámot vagy magát az alkatrészt.
Hogyan előzhetők meg ezek a hibák?
A jó hír az, hogy a legtöbb fenti hiba megelőzhető néhány alapvető karbantartási és beállítási szabály betartásával:
- Rendszeres szerszámellenőrzés: ne várjuk meg, amíg a szerszám teljesen elkopik! Használjunk mérőeszközöket a kopás követésére, és tervezzük be a szerszámcseréket!
- Hűtőfolyadék karbantartása: ellenőrizzük a hűtőközeg szintjét, minőségét és nyomását! Időnként szükséges a hűtőfolyadék teljes cseréje is.
- Stabil befogás biztosítása: használjunk megfelelő satu- vagy tokmányszerkezetet, és ügyeljünk arra, hogy a munkadarab mozdulatlan maradjon a megmunkálás során!
- Optimális forgácsolási paraméterek beállítása: minden anyaghoz és szerszámhoz más-más beállítás az ideális. Érdemes tapasztalati adatok vagy gyártói ajánlások alapján dolgozni.
- Alapanyag vizsgálata: ha ismeretlen vagy új beszállítótól érkezik az anyag, célszerű bevizsgálni azt keménység, szerkezet és hibák szempontjából.
Az eredmény: kevesebb selejt, alacsonyabb költség, biztonságosabb működés
A precíz forgácsolás nemcsak a pontosságról szól, hanem a gazdaságos és megbízható gyártási folyamatról is. Ha időben észleljük, illetve megelőzzük a problémákat, akkor:
- csökken a selejtes darabok száma,
- mérséklődnek a karbantartási és javítási költségek,
- nő a termelési kapacitás és a gépek üzembiztonsága.
Az Öntőgépszerviz.hu csapata modern technológiával, szaktudással és precíz karbantartási megoldásokkal támogatja partnereit a hibatűrés csökkentésében és a termelés optimalizálásában.
Keressen bennünket, ha szeretne stabil, hibamentes forgácsolási folyamatot kialakítani a gyártásban!
Olvasna még a témában? Ezek a cikkek is érdekelhetik:
- Mikor jobb a precíziós forgácsolás, mint az alkatrészcsere?
- Egyedi forgácsolás lehetőségei kis sorozatban
- Mi az a hónolás és mikor alkalmazzák? 5 ipari hiba, amit a honolás segít megelőzni – és sok pénzt spórolhat vele
- Karbantartási terv hidraulikus rendszerekhez
- Hogyan előzzük meg a rendszerhibákat?
- Hidraulikus tápegység hibák és javítási lehetőségek
- Gépmozgatási szolgáltatás menete nálunk – kulcsrakész géptelepítés logisztikával
- Mi az a vezérlőtömb és miért fontos?
- Mit jelent a precíz szintezés géptelepítéskor?
- Tipikus hibák géptelepítéskor – és hogyan kerülhetők el
- Milyen előkészületeket igényel egy ipari gépmozgatás?
- Présgép kuplunghibák és javításuk – Mire figyeljünk, hogyan előzzük meg?
- Milyen hibák miatt állnak le gyakran a présgépek? – Tipikus okok, tünetek és megelőzés
- Mikor szükséges a kötelező karbantartás? – Karbantartási terv készítése kis- és középvállalatoknak
- Hogyan újítjuk fel a legkritikusabb alkatrészeket? – Hajtóművek, fogazott alkatrészek és bányaipari gépelemek felújítása
- Ipari gépek élettartamának meghosszabbítása - Hatékony megoldások a tartós működésért
- Gépjavítás vs. felújítás – melyik a jobb megoldás? Mikor javítson, és mikor újítson fel?
- Hogyan előzhetjük meg a munkahenger javítás vagy csere költségeit rendszeres karbantartással?
- Hogyan zajlik a hidraulika munkahenger felújítása? – Lépésről lépésre
- Milyen hibák fordulnak elő leggyakrabban hidraulikus munkahengereknél? – És hogyan javítjuk őket szakszerűen
2025.10.31.
2026.09.11.
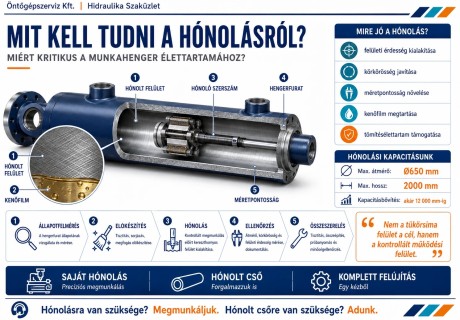
Hónolás: miért barázdált a jó hengerfelület?Ha munkahengerről van szó, a legtöbben úgy gondolják: a hengerfurat akkor jó, ha tükörsima. A gyakorlat ennek ellentmond – és részben ez a félreértés az oka annak, hogy a hónolást sokan egyszerű csiszolásnak tartják.
Tovább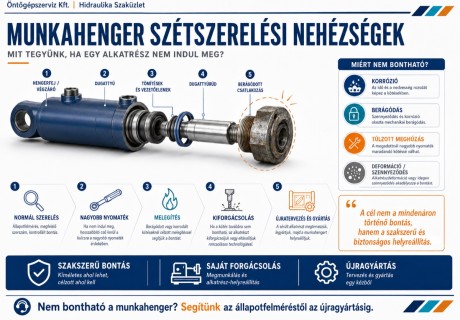
2026.09.07.
Ha a munkahenger nem engedi magát szétszedniBeragadt hengerfej, összerozsdásodott végzáró – hogyan lehet megbontani károkozás nélkül? Egy felújítás menetrendje jól ismert: szétszedjük a hengert, felmérjük az állapotát, elvégezzük a javítást, majd összeszereljük. Ez a sorrend azonban csak addig magától értetődő, amíg az első lépés sikerül.
Tovább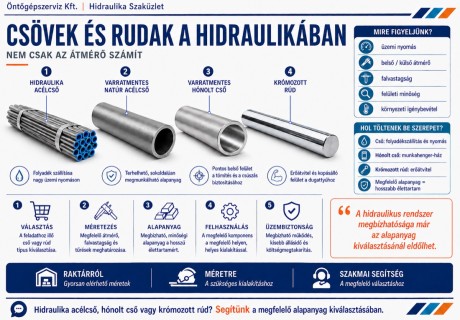
2026.09.02.
Cső és rúd a hidraulikus rendszerben: mitől függ a jó alapanyag-választás?Amikor egy hidraulikus rendszer élettartamáról gondolkodunk, a cső és a rúd többnyire a lista végére szorul – hiszen „az csak vas”. Amikor viszont egy munkahenger fél év után újra szivárogni kezd, gyakran kiderül: a történet az alapanyagnál kezdődött. Összefoglaljuk, mit érdemes átgondolni hidraulikacső, hónolt cső vagy krómozott rúd választása előtt.
Tovább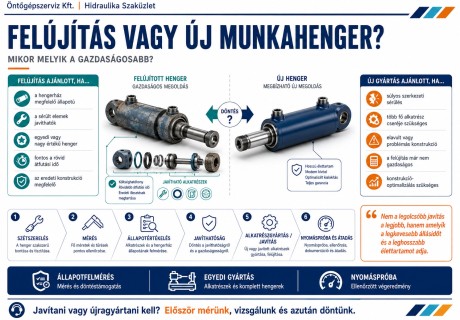
2026.08.27.
Munkahenger-felújítás vagy új henger gyártása?Szinte minden meghibásodott munkahengernél előkerül a kérdés: megéri-e felújítani, vagy jobban jár az üzemeltető egy újonnan gyártott hengerrel? Az alábbi összefoglalóban azt mutatjuk be, milyen szempontok mentén segítünk ügyfeleinknek ezt a döntést meghozni.
Tovább
2025.10.31.
Mikor jobb a precíziós forgácsolás, mint az alkatrészcsere?A gépalkatrészek elhasználódása elkerülhetetlen a mindennapi ipari használat során. Ilyenkor sok vállalat azonnal komplett alkatrész cseréjében gondolkodik. Ez azonban nem mindig a leggyorsabb, leggazdaságosabb vagy leghatékonyabb megoldás. Az öntőgépek és ipari berendezések esetében különösen érdemes megvizsgálni egy másik lehetőséget, mégpedig a precíziós forgácsolást. Cikkünk további részében kifejtjük a miérteket.
TovábbHírlevél
Iratokozz fel hírlevelünkre
Galéria
Tekintse meg képeinket!


