

Blog
Cső és rúd a hidraulikus rendszerben: mitől függ a jó alapanyag-választás?
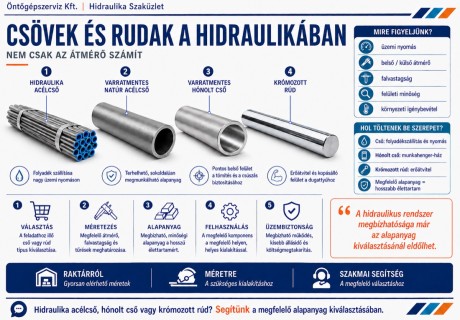
A csővezeték feladata elsőre egyszerű: az olajat a szivattyútól a fogyasztókig kell szállítania. Működés közben azonban nem a belső nyomás az egyetlen igénybevétel. A cső hőmérséklete folyamatosan változik, a géppel együtt rezeg, kívülről párának, vegyszernek vagy akár ütésnek lehet kitéve, és az sem mindegy, hogyan van beépítve.
Öt kérdés, amit rendelés előtt tisztázni kell
- Mekkora üzemi nyomásra és mekkora nyomáscsúcsokra kell számítani?
- Mekkora belső átmérő tartja elfogadható szinten az áramlási veszteséget?
- Ad-e a falvastagság elegendő biztonsági tartalékot?
- Elviseli-e az anyagminőség a közeget és a környezeti hatásokat?
- Merev csőre van szükség, vagy a mozgások miatt inkább tömlőre?
Ahol a gépelemek egymáshoz képest elmozdulnak, a merev cső idővel kifárad — oda tömlő való. Stabil nyomvonalon, nagy nyomáson viszont a merev acélcső a tartósabb és biztonságosabb választás.
A hónolt cső: amin a tömítés dolgozik
A munkahenger hengercsöve nem egyszerű vezeték, hanem futófelület: a dugattyú és a tömítései ezen a belső falon mozognak — több ezer, jó esetben több százezer cikluson keresztül. Hogy a tömítés meddig él, azt elsősorban ennek a felületnek a minősége dönti el.
A hengerház ezért varratmentes hónolt csőből készül. A hónolás eredménye az a méretpontos, finoman strukturált belső felület, amelyen a tömítés egyenletes olajfilmen, tartósan tud futni. Aki új hengert épít, vagy sérült hengerházat cserél, annak ez az első — és talán legfontosabb — műszaki döntése.
A krómozott rúd: itt a felület is alkatrész
A dugattyúrúd adja át a dugattyún keletkező erőt a gép szerkezetének, és minden löketnél áthalad a szárvezetőn, a rúdtömítésen és a porlehúzón. A rúd felülete tehát nem pusztán korrózióvédelem: aktívan együtt dolgozik a tömítésekkel.
A krómozott rúd keménykróm bevonata egyszerre biztosít kopásállóságot, korrózióvédelmet és olyan sima felületet, amelyen a tömítőél nem sérül. És ez visszafelé is igaz: a karcos vagy pontkorróziós rúd a vadonatúj tömítést is hamar tönkreteszi — sérült futófelület mellett a tömítéscsere önmagában nem tartós megoldás.
A tipikus hiba: amikor csak az átmérő számít
A hozzánk beérkező kérdések jelentős része úgy szól: „kellene egy 50-es cső”. Az átmérő azonban csak a kiindulópont. Ugyanahhoz a mérethez többféle falvastagság, anyagminőség és felületkezelés tartozhat — és hogy ezek közül melyik a helyes, azt az alkalmazás dönti el: a nyomás, a terhelés, a geometria és a környezet együttesen.
A rosszul megválasztott alapanyag ritkán bosszulja meg magát azonnal. Először csak a tömítés élettartama rövidül, aztán jön a szivárgás, a deformáció — a végén pedig az állásidő és a soron kívüli javítás.
Alapanyag és gyártás egy cégcsoporton belül
Testvércégünknél, a Hidraulika Szaküzletben a rendszerépítéshez és a munkahenger-gyártáshoz használt alapanyagok — hidraulika acélcsövek horganyzott, kezeletlen és rozsdamentes kivitelben, varratmentes natúr acélcsövek, hónolt csövek és krómozott rudak — készletről elérhetők. Ha a választás bizonytalan, a kollégák az alkalmazás alapján segítenek dönteni.
Az Öntőgépszerviz Kft.-nél pedig ugyanezekből az alapanyagokból készülnek és újulnak meg a munkahengerek — a hónolt cső és a krómozott rúd útja nálunk a beérkezéstől a kész hengerig követhető.
Nézze meg működés közben!
Munkahenger Szakmai Nap — 2026. szeptember 23., Budapest XXI. kerület (Csepel). A 25 éves jubileumi rendezvénysorozatunk állomásán élőben követheti végig, hogyan lesz az alapanyagból működő munkahenger: üzemlátogatás, működő technológiák és személyes konzultáció várja. A részvétel ingyenes, de regisztrációhoz kötött.
2026.09.02.
2026.09.11.
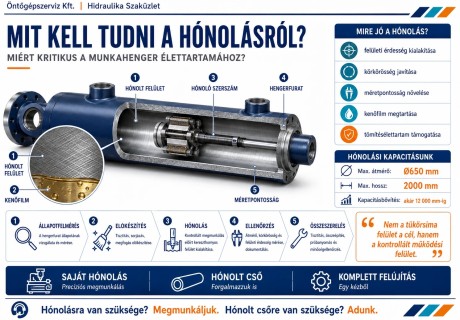
Hónolás: miért barázdált a jó hengerfelület?Ha munkahengerről van szó, a legtöbben úgy gondolják: a hengerfurat akkor jó, ha tükörsima. A gyakorlat ennek ellentmond – és részben ez a félreértés az oka annak, hogy a hónolást sokan egyszerű csiszolásnak tartják.
Tovább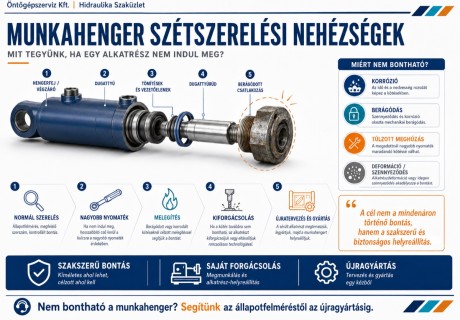
2026.09.07.
Ha a munkahenger nem engedi magát szétszedniBeragadt hengerfej, összerozsdásodott végzáró – hogyan lehet megbontani károkozás nélkül? Egy felújítás menetrendje jól ismert: szétszedjük a hengert, felmérjük az állapotát, elvégezzük a javítást, majd összeszereljük. Ez a sorrend azonban csak addig magától értetődő, amíg az első lépés sikerül.
Tovább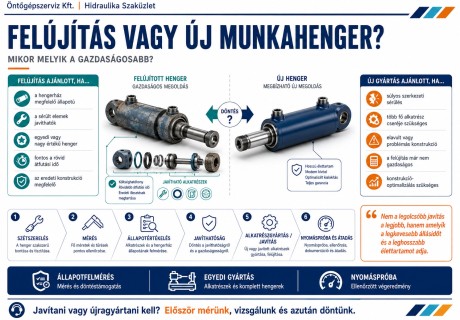
2026.08.27.
Munkahenger-felújítás vagy új henger gyártása?Szinte minden meghibásodott munkahengernél előkerül a kérdés: megéri-e felújítani, vagy jobban jár az üzemeltető egy újonnan gyártott hengerrel? Az alábbi összefoglalóban azt mutatjuk be, milyen szempontok mentén segítünk ügyfeleinknek ezt a döntést meghozni.
Tovább
2025.10.31.
Hogyan előzhetők meg a forgácsolás közben fellépő hibák?A forgácsolás kulcsszerepet játszik a precíz alkatrészgyártásban, különösen olyan iparágakban, ahol a méret- és felületi pontosság kritikus. Azonban, mint minden gépi megmunkálási folyamatnál, itt is felléphetnek hibák, melyek rontják a minőséget, növelik a selejtek számát, és hosszabb távon komoly költségnövekedést is okozhatnak. Jó hír viszont, hogy a legtöbb hiba megelőzhető megfelelő odafigyeléssel és karbantartással. Nézzük meg, mik a leggyakoribb problémák, és hogyan kerülhetők el!
Tovább
2025.10.31.
Mikor jobb a precíziós forgácsolás, mint az alkatrészcsere?A gépalkatrészek elhasználódása elkerülhetetlen a mindennapi ipari használat során. Ilyenkor sok vállalat azonnal komplett alkatrész cseréjében gondolkodik. Ez azonban nem mindig a leggyorsabb, leggazdaságosabb vagy leghatékonyabb megoldás. Az öntőgépek és ipari berendezések esetében különösen érdemes megvizsgálni egy másik lehetőséget, mégpedig a precíziós forgácsolást. Cikkünk további részében kifejtjük a miérteket.
TovábbHírlevél
Iratokozz fel hírlevelünkre
Galéria
Tekintse meg képeinket!


